今回は、装置内部や周辺設備へ機器を取り付ける際に用いる、アルミ製機器取付フレームの構造例をご紹介します。
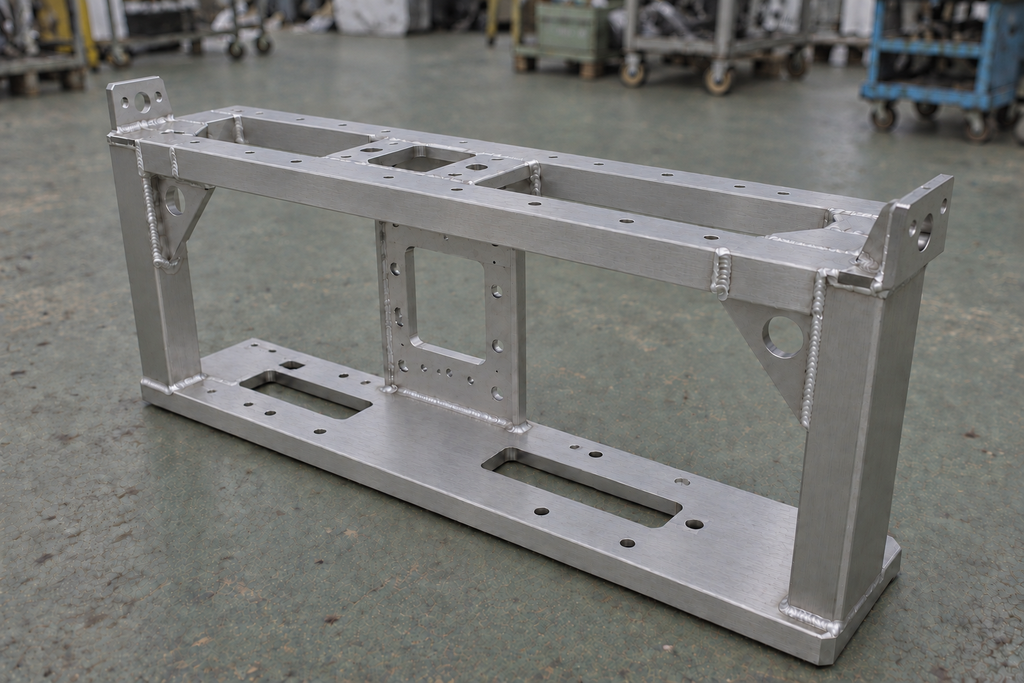
このようなフレームは、長尺の角形部材を骨格とし、取付プレート、端部ブラケット、補強材などを組み合わせて構成します。複数の取付位置を一つのフレームへまとめることで、装置への組込み、ユニット単位での交換、保守時の作業性を考慮しやすくなります。
掲載画像について:本記事の画像は、実際の製作・検討事例を参考に、守秘義務および取引先情報への配慮からAIで再構成した構造イメージです。実際の製品・設備の写真ではありません。外形、寸法、穴配置、材料、加工方法、搭載機器、表面仕上げ、使用条件などは、特定の案件の仕様を示すものではありません。
機器をまとめて取り付けるフレーム構造
このような構造では、上下の長尺部材と左右の支柱で基本形状をつくり、中央の取付プレート、端部の取付部、必要に応じた補強材を配置します。
取付プレートや長尺部材には、丸穴、長穴、角形開口などを設ける場合があります。搭載機器の固定、装置側への取付、配線や配管の通過、工具を入れるための作業空間などを考慮して、穴や開口部の位置・形状を設計します。
ただし、個々の穴に何を取り付けるか、どの程度の荷重を受けるか、どのような機器を搭載するかは、図面および使用条件を確認しなければ判断できません。本記事では、特定の機器形式や装置用途を限定していません。
材料構成の検討例
同種のアルミ製フレームを設計・製作する場合、用途や要求仕様に応じて、次のような材料構成を検討することがあります。
- 取付プレート、補強材、端部ブラケット:A5052Pなどのアルミニウム合金板材
- フレームの長尺部材:A6063Sなどのアルミニウム合金押出形材
- 接合方法:アルミTIG溶接、ねじ締結、または用途に応じた接合方法
A5052は、耐食性、加工性、成形性、溶接性のバランスを持つ5000系アルミニウム合金です。穴加工や曲げ加工を伴う取付プレート、端部ブラケット、補強材などに用いる候補の一つです。
A6063は、押出性に優れる6000系アルミニウム合金です。一定断面の長尺部材や角形の中空部材などに用いられることがあり、軽量なフレーム構造を検討する際の候補になります。
アルミ製とする際の特徴
アルミニウム合金は、軽量化を重視する機器取付フレームにおける選択肢の一つです。同程度の外形のステンレス鋼製構造と比較した場合、重量を抑えられる可能性があり、装置への組込み、ユニット交換、保守点検時の取り扱い性に配慮しやすくなります。
また、一般的な使用環境では良好な耐食性が期待できます。ただし、塩分、滞留水、薬品、洗浄液、高温、異種金属との接触、屋外暴露などの条件では、材料、表面処理、絶縁処置、排水性を個別に検討する必要があります。
軽量化、取り扱い性、押出形材の活用を重視する場合にはアルミニウム合金が有力な選択肢になります。一方で、必要剛性、耐薬品性、耐熱性、衛生性、表面仕上げ、コスト、使用環境によっては、ステンレス鋼などの材料が適する場合もあります。
取付プレートへ機能を集約する場合
中央の取付プレートには、機器の外形に対応するための開口部や、固定用の丸穴・長穴を設けることがあります。上部や底部の部材にも、装置側への取付、配線の通過、工具アクセスなどを考慮して、穴や開口部を設ける場合があります。
複数の部品を共通フレームへ集約する構成では、各部品の相対位置を管理しやすくなります。あらかじめユニットとして組み立てた状態で装置へ取り付けることで、現地での組立作業を減らせる場合があります。
穴や開口部を設計する際は、搭載部品の外形だけでなく、コネクターの着脱方向、ケーブルの曲げ半径、工具の作業空間、ボルトの締結方向、保守時に取り外す部品の順序まで確認します。また、穴や開口部による断面欠損、局部的な剛性低下、応力集中についても考慮が必要です。
補強材で接合部を支える場合
支柱と横部材の接合部には、必要に応じて三角形の補強材(ガセット)を設けます。ガセットは、接合部の変形を抑え、荷重を分散させるために用いる構成の一つです。
補強材に穴を設ける場合は、軽量化、配線・配管との干渉回避、周辺部品とのクリアランス確保などを目的とすることがあります。一方で、穴の位置や形状によっては断面欠損や応力集中につながるため、必要な外周形状と板厚を残すことが重要です。
必要な補強量は、フレーム外形だけでは決まりません。搭載物の重量、重心位置、荷重方向、振動、衝撃、加減速、繰返し使用、装置側の固定方法を確認したうえで、補強材の形状、板厚、配置、溶接範囲を決定します。
溶接構造で重要な変形と強度
アルミニウム合金の溶接構造では、溶接時の熱による反り、ねじれ、取付面の変形に配慮する必要があります。外形寸法が合っていても、取付面の角度や穴位置がずれると、装置への組込みや搭載機器の位置調整に影響する場合があります。
一般的な製作では、部材を治具などで位置決めし、仮付け後に外形、対角寸法、取付面、穴位置を確認します。そのうえで、熱が一部に集中しないよう溶接箇所や溶接順序を検討しながら接合します。
また、A6063などの熱処理型アルミニウム合金を溶接する場合、溶接熱の影響を受ける部分で母材の調質による強度が低下することがあります。そのため、部材断面、板厚、補強位置、溶接長、搭載荷重については、溶接部および熱影響部を含めて検討する必要があります。
- 材料を切断し、穴加工、開口加工、必要な曲げ加工を行う
- 治具または基準面を用いて、角形部材、取付プレート、補強材を位置決めする
- 仮付け後に、外形、対角寸法、取付面、穴位置を確認する
- 熱の集中を抑えるよう溶接順序を検討し、必要な箇所を接合する
- バリ取り、面取り、必要に応じた仕上げを行う
- 取付穴、基準面、外形、溶接部外観などを検査する
- 高い位置精度が必要な箇所は、溶接後の追加工を検討する
ご相談時に確認したい内容
機器取付フレーム、装置用ブラケット、溶接構造のユニットフレームをご検討の場合は、図面とあわせて次の情報をご提示いただけると、構造および加工方法を検討しやすくなります。
- フレームの外形寸法および設置可能なスペース
- 搭載する部品の図面、外形、重量、重心位置
- 装置側の取付位置、基準面、取付穴
- 取付穴の位置、穴径、ねじ仕様、締結方向
- 必要な位置精度、平面度、直角度など
- 振動、衝撃、加減速、繰返し荷重の有無
- 使用温度、湿度、水分、薬品、屋外使用などの環境条件
- 表面処理、外観、導通、清掃性に関する要求
- 試作、少量、量産などの予定数量
完成図面がない場合でも、搭載機器の図面、装置側の取付寸法、干渉してはいけない範囲、必要な作業手順などが分かれば、構造の検討を進めやすくなります。
まとめ:
アルミ製の機器取付フレームは、長尺の角形部材、取付プレート、端部ブラケット、補強材を組み合わせることで、複数の機器取付位置を一つのユニットにまとめる構造です。
同種の構造では、板材にA5052P、押出形材にA6063Sを用いる方法が検討候補になります。ただし、材料、板厚、断面、接合方法、表面処理、許容荷重、寸法精度は、搭載物、取付条件、振動・衝撃、使用環境、要求仕様に基づいて個別に決定します。
特に溶接構造では、搭載荷重だけでなく、溶接による変形、熱影響部の材料特性、取付基準、穴位置、振動、配線経路、保守性、使用環境を総合的に確認することが重要です。
本記事の画像は、実際の製作・検討事例を参考に、守秘義務に配慮してAIで再構成した構造イメージです。個別の製作可否、材料選定、強度、精度、表面処理については、図面および使用条件を確認したうえで検討します。